A hydraulic clamp ay isang workholding device na gumagamit ng pressurized hydraulic fluid upang lumikha at humawak ng clamping force sa isang workpiece. Sa CNC machining at iba pang proseso ng pagmamanupaktura, ang mga hydraulic clamp ay nagpapanatili ng mga bahagi nang mahigpit sa posisyon sa panahon ng paggiling, pagbabarena, pag-ikot, at paggiling, upang ang dimensional na katumpakan at surface finish ay mananatiling pare-pareho sa bawat piraso sa isang production run.
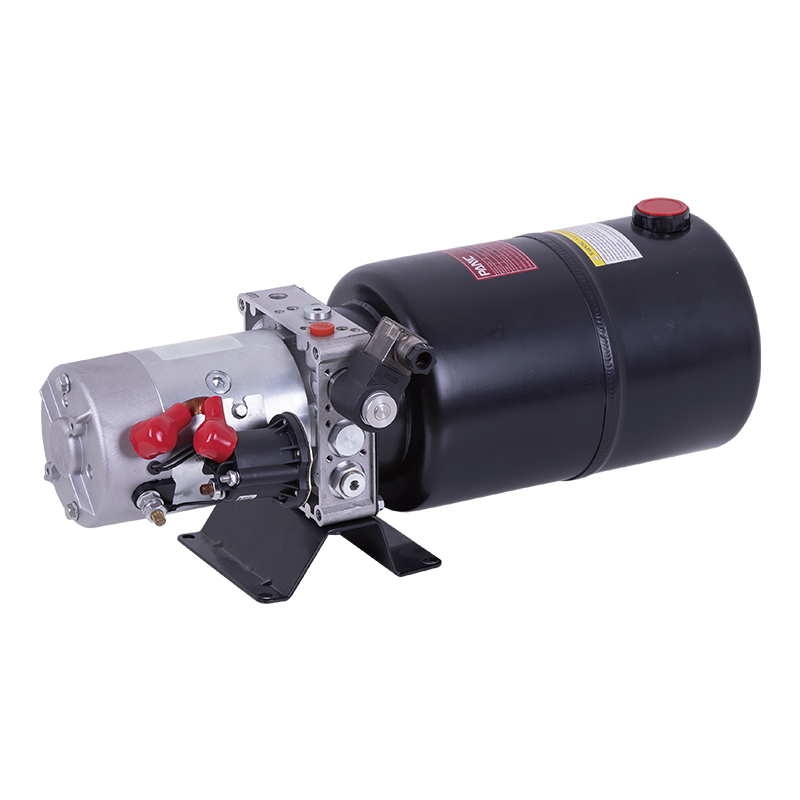
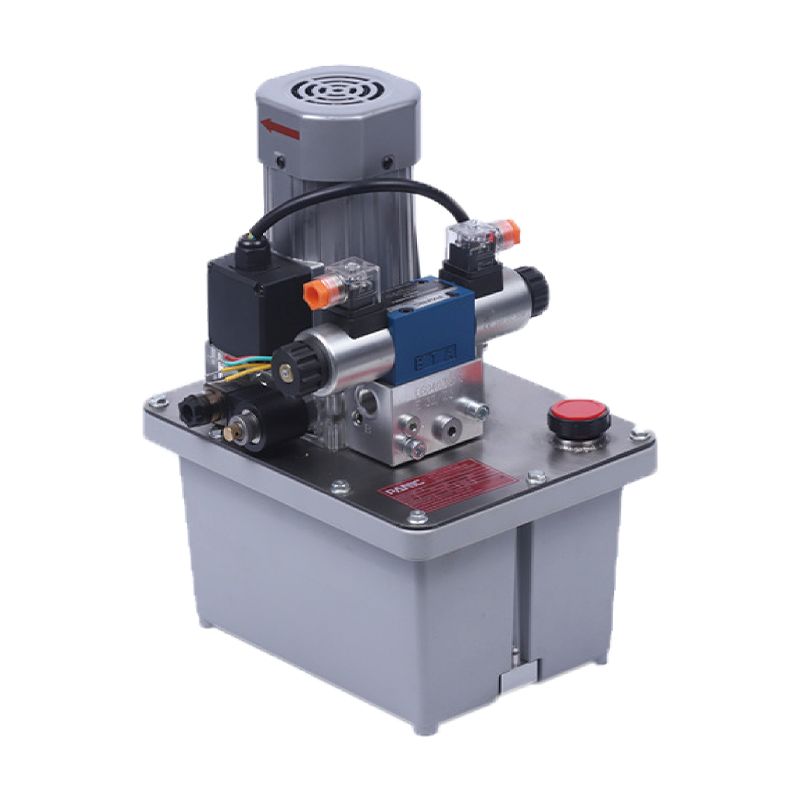
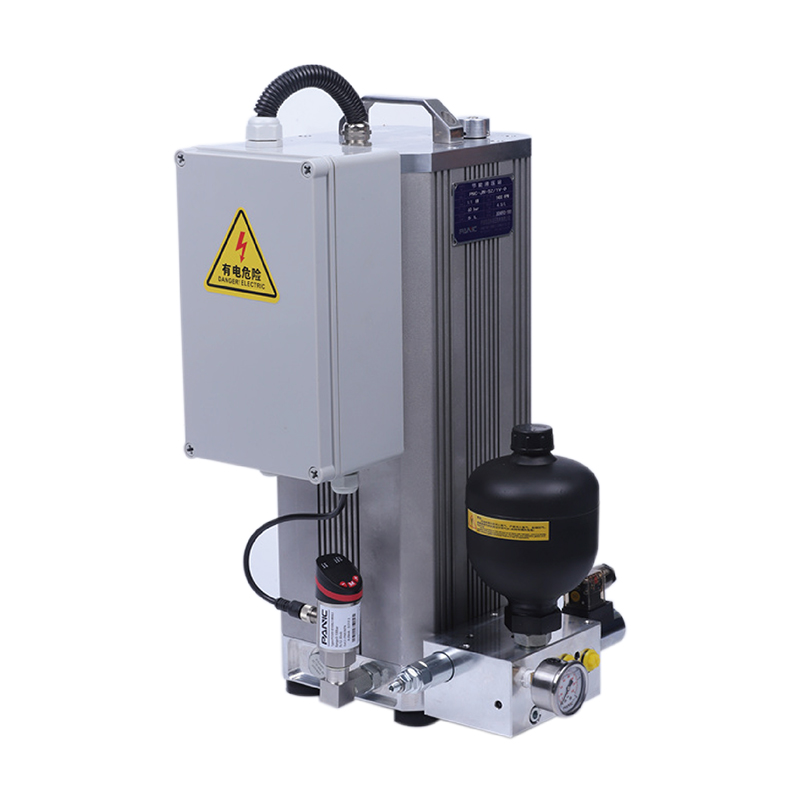
Ang isang tipikal na hydraulic clamping system ay may tatlong pangunahing elemento: a haydroliko na yunit ng kuryente na gumagawa ng naka-pressure na daloy ng langis, mga clamping cylinder o actuator na nagko-convert sa pressure na iyon sa mechanical holding force, at isang control circuit na may mga valve, hose, at fitting na namamahala sa bilis ng clamping, pressure, at timing.
Pinipili ng mga tagagawa ang mga hydraulic clamp lalo na para sa pag-uulit . Ang isang manual vise ay depende sa lakas at pakiramdam ng operator; ang hydraulic clamp ay naglalapat ng magkaparehong puwersa sa bawat cycle, na nag-aalis ng isa sa mga pinakamadalas na dahilan ng pagkakaiba-iba ng machining. Ang mga hydraulic clamp ay naghahatid din ng mas mataas na puwersa sa isang compact footprint, kung kaya't ang mga ito ay karaniwang kagamitan sa mga modernong machining center, mga linya ng paglilipat, at nababaluktot na mga sistema ng pagmamanupaktura.
Paano Gumagana ang Haydroliko Clamp?
Ang prinsipyo ng pagtatrabaho ay diretso. Ang isang de-koryenteng motor ay nagtutulak ng hydraulic pump, kadalasang isang gear pump, na kumukuha ng langis mula sa isang reservoir at itinutulak ito sa pamamagitan ng isang directional control valve patungo sa clamping cylinder. Habang pumapasok ang langis sa pressure port, ang piston ay umaabot at inililipat ang swing arm o clamp block pababa sa workpiece. Kapag lumipat ang directional valve, bumabalik ang langis sa tangke at bubukas ang clamp.
Karamihan sa machine tool clamping circuits ay gumagamit double-acting cylinders , na nangangailangan ng presyon upang i-clamp at presyon upang palabasin. Ang mga single-acting na bersyon ay gumagamit ng spring return at nangangailangan lamang ng pressure sa isang direksyon, na ginagawang mas simple ngunit mas mabagal. Ang clamping force ay katumbas ng hydraulic pressure na pinarami ng epektibong piston area. Ang isang 63 mm bore cylinder sa 100 bar, halimbawa, ay gumagawa ng humigit-kumulang 31 kN bago ilapat ang anumang lever ratio.
Ang isang punto ay madalas na hindi nauunawaan: hindi tinutukoy ng clamp body ang clamping force. Ginagawa ng power unit at ang pressure relief valve setting. Iyon ang dahilan kung bakit ang pagpili ng power unit ay kasinghalaga ng pagpili ng clamp mismo. Upang maunawaan kung paano gumagana ang pressure, flow, at directional valve sa loob ng isang circuit, suriin ang prinsipyo ng pagtatrabaho ng mga hydraulic system ipinaliwanag sa aming balita sa industriya.
 Hydraulic Clamping Power Unit para sa Machine Tools Ang compact power unit na ito ay nagpapanatili ng stable na clamping pressure na may hydraulic lock, nagtatampok ng energy-saving intermittent motor, at nag-aalok ng mga opsyon sa motor at boltahe para sa flexible machine tool integration. Tingnan ang Produkto →
Pangunahing Uri ng Hydraulic Clamps
Ang mga hydraulic clamp ay may ilang mekanikal na configuration, bawat isa ay dinisenyo para sa isang partikular na workholding geometry. Ang pinakakaraniwang uri na makikita sa mga machine tool at fixture ay inilarawan sa ibaba.
Mga Swing Clamp
Pinaikot ng swing clamp ang braso nito sa posisyon sa itaas ng workpiece at pagkatapos ay gumagalaw pababa nang patayo upang i-clamp. Ang swing angle ay karaniwang 30, 45, o 90 degrees. Ang mga swing clamp ay ang pinakasikat na pagpipilian para sa top clamping dahil iniiwan nilang ganap na bukas ang loading area. Ang magagamit na puwersa ay karaniwang mula sa 5 kN hanggang 50 kN .
Block at Link Clamps
Ang mga low-profile clamp na ito ay hinihila ang bahagi pababa sa isang anggulo. Ang mga ito ay kapaki-pakinabang sa mga compact fixtures kung saan ang haba ng stroke ay limitado. Ang puwersa ng pag-clamping ay ipinapadala sa pamamagitan ng mekanismo ng link, na bumubuo rin ng isang pahalang na hold-down na epekto na pumipigil sa bahagi mula sa pag-angat sa panahon ng mabibigat na hiwa.
Mga Pang-ipit sa Gilid
Ang mga pang-ipit na clamp ay lumalapit sa workpiece mula sa gilid, na iniiwan ang buong ibabaw na malinaw para sa pag-access ng tool. Pinagsasama ng maraming hydraulic edge clamp ang isang pahalang na pagtulak sa isang vertical pull-down, na mahalaga para sa manipis o warpage-prone na mga bahagi tulad ng mga aluminum housing at cover plate.
Pagpapalawak ng Collets at Mandrels
Ang mga clamp na ito ay lumalawak palabas mula sa loob ng isang bore o isang machined feature. Ang mga ito ay perpekto para sa mga gear, manggas, at mga casting na dapat na matatagpuan sa isang panloob na diameter. Ang radial expansion ay nakasentro sa bahagi at namamahagi ng clamping force nang pantay-pantay sa paligid ng circumference, na binabawasan ang distortion sa manipis na pader na mga bahagi.
Hydraulic Vises
Ang self-centering o fixed-jaw vises na may hydraulic actuation ay karaniwan sa mga palletized machining system dahil maaari silang i-release at muling i-clamp nang awtomatiko nang walang interbensyon ng operator. Karaniwang naghahatid ang isang hydraulic vise 10 kN hanggang 60 kN ng clamping force at binuo para sa paulit-ulit na high-throughput cycle.
Buod ng mga karaniwang istilo ng hydraulic clamp at ang kanilang karaniwang mga hanay ng pagtatrabaho | Uri ng Clamp | Karaniwang Force Range | Pinakamahusay na Application |
| Swing clamp | 5-50 kN | Top clamping sa mga machining center at lapida |
| I-block at i-link ang clamp | 3-30 kN | Mga low-profile fixture na may limitadong stroke |
| Pang-ipit sa gilid | 2-25 kN | Pag-clamping sa gilid na may walang harang na pag-access sa tool |
| Pagpapalawak ng collet at mandrel | 10-80 kN | Panloob na bore clamping para sa mga gears, sleeves, at castings |
| Hydraulic vise | 10-60 kN | Palletized system at self-centering workholding |
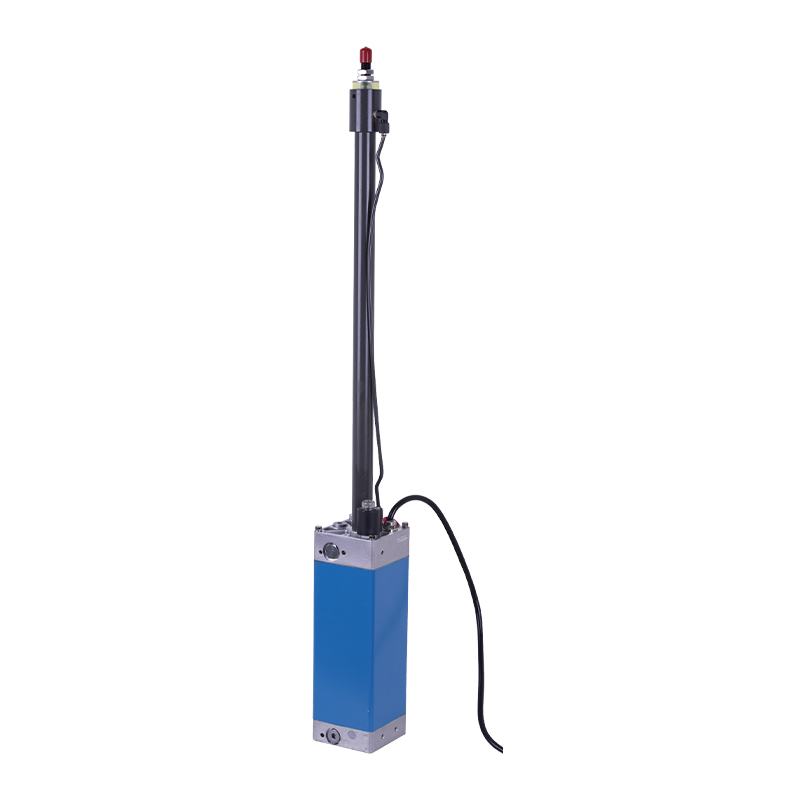
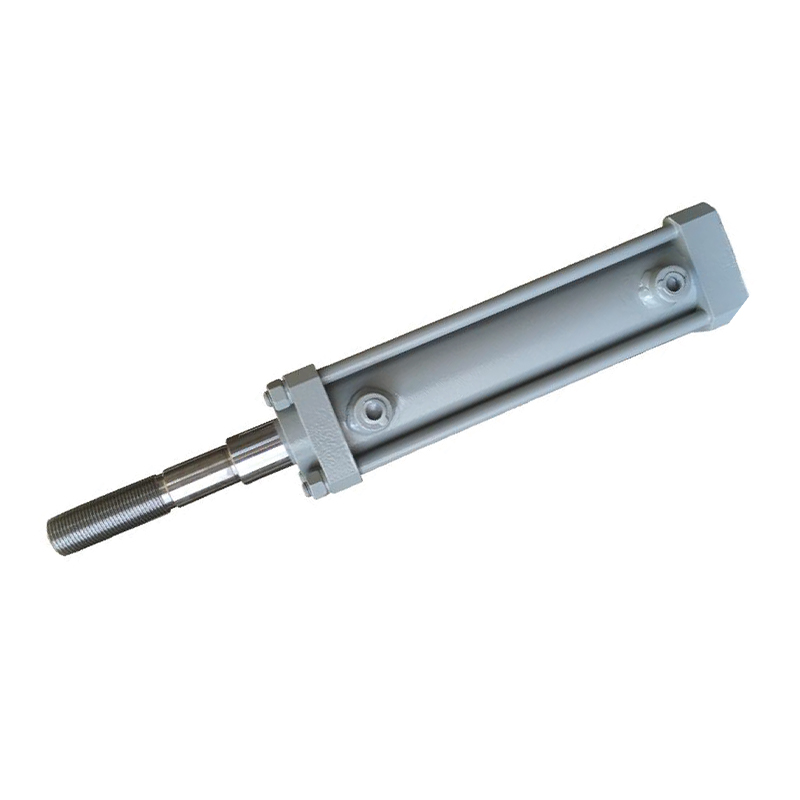 Hydraulic Cylinder para sa Clamping at Actuation Isang versatile actuator na nagko-convert ng hydraulic energy sa linear motion, na binuo gamit ang mga high-strength na materyales at precision sealing para sa maaasahang pag-clamping at pagpoposisyon sa hinihingi na mga application ng machine tool. Tingnan ang Produkto →
Mga Pangunahing Detalye na Susuriin Bago Ka Bumili
Ang isang hydraulic clamp ay kasing ganda lamang ng mga numero sa likod nito. Kapag naghahambing ng mga produkto, suriin ang mga sumusunod na parameter laban sa iyong mga cutting load, layout ng fixture, at mga target ng cycle time.
Mahahalagang pagtutukoy ng hydraulic clamp at ang kanilang praktikal na epekto | Pagtutukoy | Karaniwang Saklaw | Bakit Ito Mahalaga |
| Lakas ng clamping | 2-80 kN | Tinutukoy kung ang bahagi ay mananatiling matibay sa ilalim ng pag-load ng pagputol |
| Piston stroke | 5-50 mm | Ang mas mahabang stroke ay nagpapadali sa pag-load ng bahagi sa malalim na mga fixture |
| Presyon sa pagpapatakbo | 70, 140, o 210 bar | Ang mas mataas na presyon ay nagbibigay-daan sa mas maliit na mga cylinder para sa parehong puwersa |
| Rate ng daloy ng bomba | 1-20 L/min | Kinokontrol ang bilis ng open-close ng clamp at pangkalahatang cycle ng oras |
| Pag-uulit | ±0.01 hanggang ±0.05 mm | Nakakaapekto sa pagkakapare-pareho sa maraming bahagi o palletized na mga proseso |
| Bitawan ang presyon | Tinukoy para sa mga double-acting na modelo | Tinitiyak ang maaasahang pag-unclamping sa bawat cycle |
Hydraulic vs Niyumatik vs Mekanikal Clamps
Ang bawat teknolohiya ng pag-clamping ay may lugar sa sahig ng tindahan. Ang paghahambing sa ibaba ay nagpapakita kung bakit nangingibabaw ang mga hydraulic clamp sa mga kapaligiran ng machining na may mataas na puwersa, mataas ang katumpakan.
Paghahambing ng hydraulic, pneumatic, at mechanical clamping approach | Pamantayan | Hydraulic | Pneumatic | Mechanical |
| Densidad ng puwersa | Mataas; ang mga compact cylinder ay gumagawa ng 20-50 kN | mababa; ang mga cylinder ay nagiging malaki sa itaas ng 5 kN | Katamtaman; limitado sa lakas ng operator |
| Bilis at kontrol | Makinis, adjustable na bilis at puwersa | Mabilis, ngunit nag-iiba ang puwersa sa presyon ng hangin | Manwal; depende sa operator technique |
| Pag-uulit | Mahusay; magkaparehong puwersa bawat cycle | Mabuti; apektado ng air compressibility | mahirap; umaasa sa operator |
| System footprint | Pump, reservoir, valves, hoses | Compressor, FRL, mga balbula | wala |
| Antas ng ingay | Katamtaman | Mataas | Mababa |
| Profile ng gastos | Mataaser initial, lower long-term per-part cost | Mababa initial, higher energy cost | Mababaest initial, highest labor cost |
Mga Industrial Application na Nakadepende sa Hydraulic Clamps
Ang mga hydraulic clamp ay hindi limitado sa isang patayo. Lumilitaw ang mga ito kung saan mataas ang puwersa ng pagputol, mahigpit ang mga pagpapaubaya, o dapat na maikli ang mga oras ng pag-ikot. Ang pinakakaraniwang mga sektor ay kinabibilangan ng:
- Mga CNC machining center at HMC: Ang mga swing clamp at hydraulic vises sa mga lapida ay nagtataglay ng maraming bahagi bawat papag, na nagpapagana sa paggawa ng mga ilaw.
- Automotive powertrain: Ang mga bloke ng engine, cylinder head, at mga transmission case ay ginagawang makina na may 20-40 kN bawat clamp station, na may mga cycle ng madalas na mas mababa sa 30 segundo.
- Mga bahagi ng istruktura ng aerospace: Ang mga bahagi ng aluminyo at titanium na may manipis na pader ay nangangailangan ng mababa, ipinamahagi na puwersa ng pag-clamping upang maiwasan ang pagbaluktot; Ang pagpapalawak ng mga mandrel at mga clamp sa gilid ay karaniwang mga solusyon.
- Paggawa ng mabibigat na kagamitan: Ang mga hydraulic pump housing, valve body, at mga bahagi ng gearbox ay nakikinabang mula sa mataas na puwersa ng density ng hydraulic clamping sa malalaking fixtures.
- Enerhiya at lakas ng hangin: Ang mga pabahay na may malalaking diameter at mga kahon ng gearbox ay ikinakapit sa mga pahalang na boring machine, kung saan ang isang maliit na footprint clamp ay dapat pa ring labanan ang mabibigat na naputol na mga hiwa.
Paano Piliin ang Tamang Hydraulic Clamping Power Unit
Ang power unit ay ang puso ng clamping system. Itinatakda nito ang presyon, nagbibigay ng daloy, at tinutukoy kung gaano kabilis ang paggalaw ng iyong mga clamp. Sundin ang mga hakbang na ito sa pagpili:
- Itugma ang rating ng presyon ng iyong mga clamp. Kung ang clamp ay na-rate sa 140 bar, itakda ang relief valve sa 120-130 bar upang mag-iwan ng safety margin at pahabain ang seal life.
- Kalkulahin ang rate ng daloy mula sa dami ng silindro at oras ng pag-ikot. Halimbawa: ang isang cylinder na may 12.6 cm² bore area at isang 40 mm clamping stroke ay may volume na 50.4 cm³. Ang pagsasara sa loob ng 3 segundo ay nangangailangan ng humigit-kumulang 1.0 L/min bawat clamp. Para sa apat na clamp na gumagana nang sabay-sabay, pumili ng yunit na naghahatid ng hindi bababa sa 4 L/min.
- Sukatin ang reservoir para sa duty cycle. Ang isang mahusay na panuntunan ay ang dami ng reservoir na 3-5 beses ang daloy ng bomba bawat minuto para sa tuluy-tuloy na operasyon, mas malaki kung ang makina ay tumatakbo sa isang mainit na kapaligiran.
- Suriin ang rating ng duty cycle. Ang intermittent clamping ay gumagana nang maayos sa isang AC power unit; ang napakadalas na pag-clamping o maraming paglilipat ay maaaring mangailangan ng isang yunit na idinisenyo para sa tuluy-tuloy na pagtakbo gamit ang isang oil cooler.
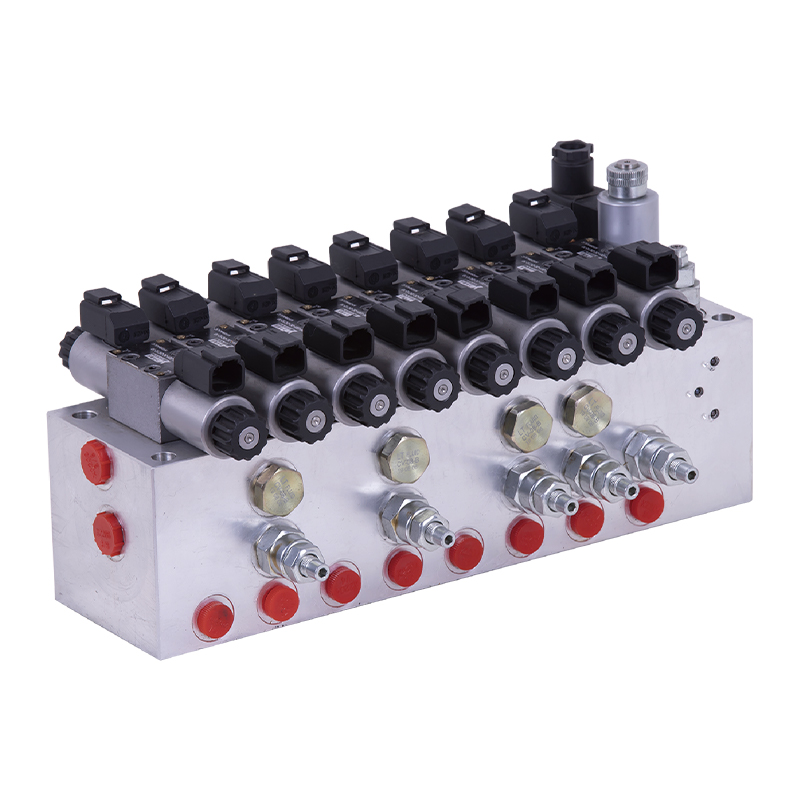
- Magpasya sa pagsasama ng balbula. Binabawasan ng pinagsamang balbula at manifold ang hosing, pagtagas, at oras ng pagpupulong, at pinapasimple nila ang pag-troubleshoot sa ibang pagkakataon.
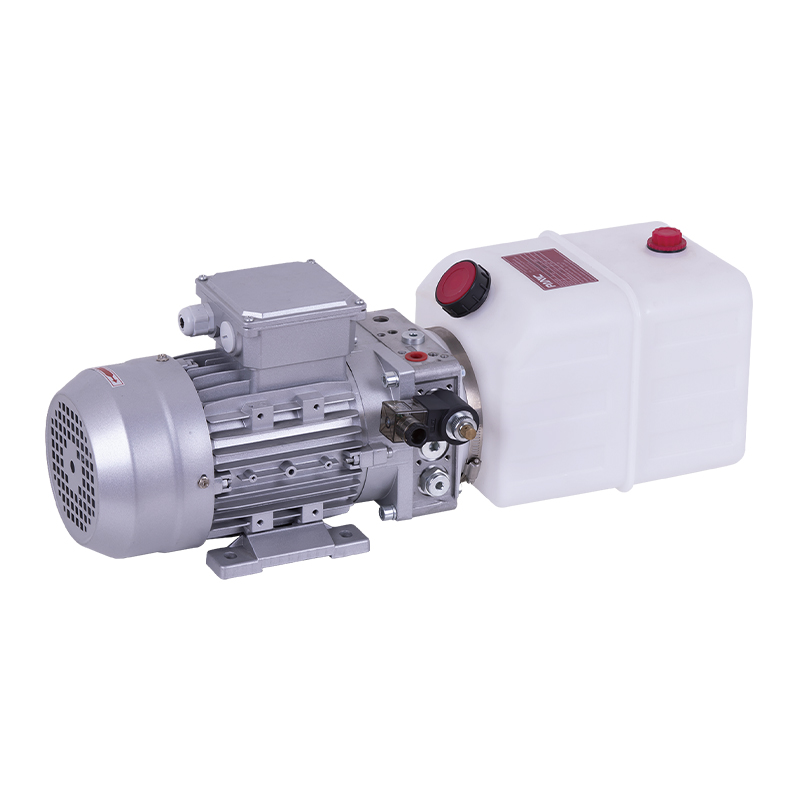
Para sa mga makina na may ilang mga clamping zone o karagdagang hydraulic function, ang isang mas malaking hydraulic station na may maraming circuit ay maaaring mas angkop. I-browse ang Katalogo ng unit ng hydraulic power ng AC series upang ihambing ang mga configuration ng presyon, daloy, at reservoir.
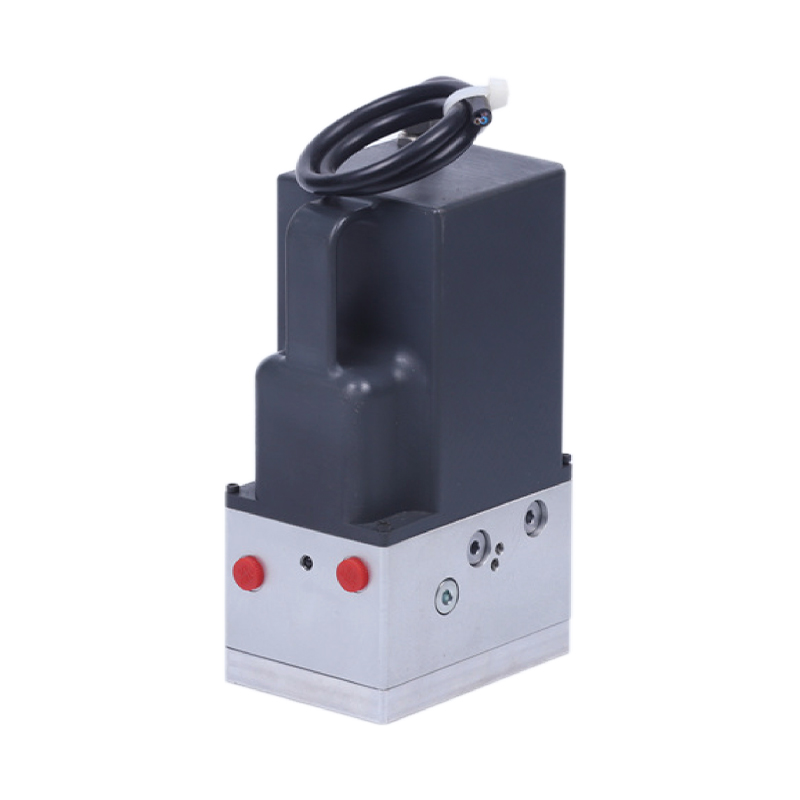
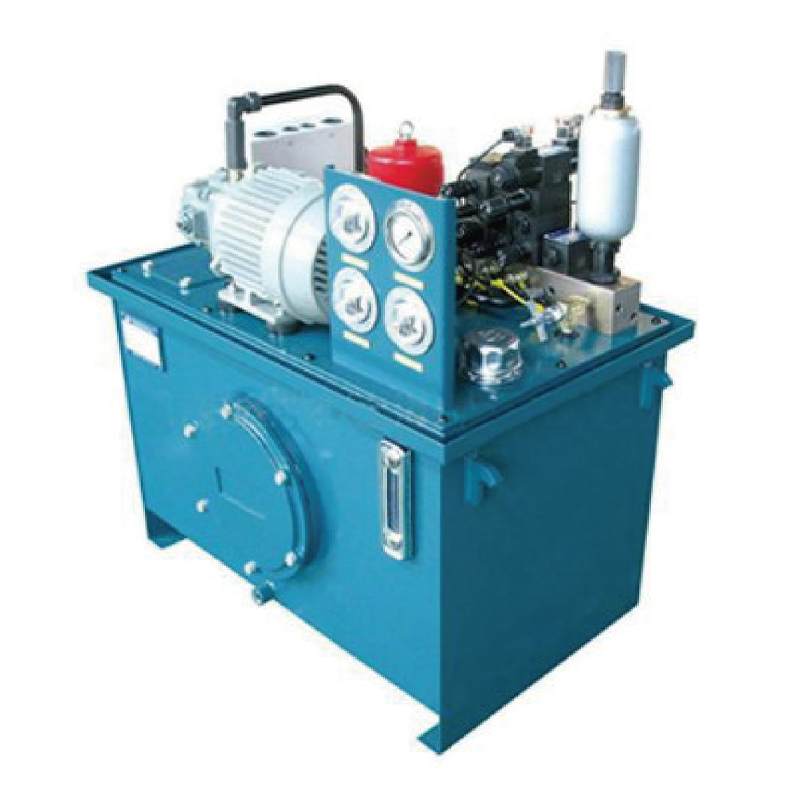 Hydraulic Station para sa Multi-Circuit System Nagsisilbing power heart ng mga hydraulic system, isinasama ng istasyong ito ang mga pump, motor, tank, at control valve, na nag-aalok ng nako-customize na presyon at daloy para sa matatag na operasyon sa mga kagamitang pang-industriya. Tingnan ang Produkto →
Pinakamahuhusay na Kasanayan sa Pag-install at Pagpapanatili
Ang isang hydraulic clamping system ay tatakbo sa loob ng maraming taon na may kaunting pansin, ngunit kung malinis lamang na naka-install at regular na sinusuri. Gamitin ang mga kasanayang ito bilang iyong baseline:
- Higpitan ang lahat ng mounting bolts sa inirerekomendang metalikang kuwintas ng tagagawa. Ang mga maluwag na clamp ay gumagalaw sa ilalim ng pagkarga at sinisira ang parehong kabit at ang workpiece.
- Panatilihing malinis ang langis. ISO 4406 class 20/18/15 o mas mataas ay isang praktikal na target para sa machine tool clamping circuits. Ang maruming langis ang pangunahing sanhi ng mga natigil na balbula at napaaga na pagkasira ng seal.
- Suriin ang setting ng relief valve tuwing anim na buwan. Ang isang drifting relief valve ay tahimik na binabawasan ang puwersa ng pag-clamping at nagiging sanhi ng mga nasirang bahagi.
- Suriin ang mga rod seal at wiper ring kung may mga hiwa o naka-embed na chips. Ang isang scored rod ay tatagas at umamin ng kontaminasyon sa silindro.
- I-verify ang clamping force taun-taon gamit ang load cell o dynamometer. Itala ang halaga at ihambing ito sa mga nakaraang pagbabasa upang makita ang panloob na pagkasira bago ito magdulot ng downtime.
Mga Karaniwang Problema sa Hydraulic Clamp at Paano Aayusin ang mga Ito
Maging ang mga sistemang pang-clamping na mahusay na dinisenyo ay nagkakaroon ng mga isyu sa paglipas ng panahon. Sinasaklaw ng talahanayan sa ibaba ang mga pagkabigo na madalas na nararanasan ng mga machine shop.
Karaniwang mga mode ng pagkabigo, ang mga posibleng dahilan ng mga ito, at mga pagkilos sa pagwawasto | Sintomas | Malamang na Dahilan | Aksyon sa Pagwawasto |
| Lakas ng clamping drops during machining | Panloob na pagtagas lampas sa piston seal; pagod na relief valve | Palitan ang mga seal; i-reset o palitan ang relief valve |
| Mabagal na bumukas ang clamp | Masyadong mababa ang control ng daloy; nabawasan ang output ng bomba | Palakihin ang daloy; suriin ang bomba para sa pagsusuot |
| Tumutulo ang langis sa paligid ng baras ng silindro | Nasira na selyo ng baras; nakapuntos na ibabaw ng baras | Palitan ang selyo ng baras; polish o palitan ang baras |
| Mainit ang sistema | Mababa oil level; wrong viscosity; relief set too high | Top up ng langis; gamitin ang inirerekomendang grado; i-reset ang relief pressure |
| Clamp chatters o vibrate | Ang hangin na nakulong sa circuit; masyadong mababa ang pressure set | Duguan ang hangin; dagdagan ang presyon sa tinukoy na antas |
Ano ang Gastos ng Hydraulic Clamping System?
Karaniwang ang gastos ang unang tanong mula sa mga tagapamahala ng halaman, at ang tapat na sagot ay depende ito sa bilang ng mga clamp, sa pagiging kumplikado ng kabit, at sa kapasidad ng power unit. Bilang isang paglalarawan ng pagpaplano, isang dalawang-istasyon na kabit na may apat na swing clamp at isa machine tool hydraulic clamping power unit karaniwang nasa hanay na USD 4,000 hanggang 9,000 kasama ang mga hose at manifold. Ang manu-manong fixture na may parehong bilang ng mga istasyon ay maaaring nagkakahalaga ng USD 1,500 hanggang 3,000.
Binabago ng pagkalkula ng payback ang larawan. Kung ang manual clamping ay tumatagal ng 2 minuto bawat bahagi at ang hydraulic clamping ay binabawasan iyon ng 15 segundo, ang 50-bahagi na pang-araw-araw na production run ay nakakatipid ng humigit-kumulang 1.5 oras bawat araw. Sa rate ng tindahan na USD 50 bawat oras, iyon ay umabot sa humigit-kumulang USD 18,000 bawat taon, na nangangahulugang ang dagdag na paunang pamumuhunan ay kadalasang nagbabayad sa loob ng wala pang anim na buwan. Ang mga figure na ito ay nagpaplano ng mga pagtatantya batay sa karaniwang mga mid-size na rate ng machine shop at dapat na iakma para sa iyong aktwal na gastos sa paggawa at dami ng produksyon.
Maliit ang halaga ng enerhiya. Ang isang 2.2 kW power unit na tumatakbo sa kabuuang isang minuto bawat bahagi ay kumokonsumo ng humigit-kumulang 0.037 kWh bawat bahagi. Sa karaniwang pang-industriya na mga rate ng kuryente, ang halaga ng enerhiya sa bawat bahagi ay isang bahagi lamang ng isang sentimo, na ginagawang halos bale-wala ang gastos sa pagpapatakbo kumpara sa pagtitipid sa paggawa.
Mga Madalas Itanong Tungkol sa Hydraulic Clamps
Ano ang gamit ng hydraulic clamp?
Ang isang hydraulic clamp ay ligtas na humahawak ng mga workpiece sa panahon ng machining. Pinapalitan nito ang hydraulic pressure sa mechanical clamping force, na nagbibigay ng mataas na repeatability at force level na mahirap makuha gamit ang manual o pneumatic clamps. Kasama sa mga karaniwang gamit ang CNC mill, lathes, grinder, transfer lines, at flexible manufacturing cell.
Magkano ang clamping force ang kailangan ko?
Ang isang praktikal na tuntunin ay sukatin ang puwersa ng pag-clamping sa dalawa hanggang tatlong beses ang pinakamataas na inaasahang puwersa ng pagputol. Kalkulahin ang puwersa ng pagputol mula sa uri ng materyal, lalim ng hiwa, bilis ng feed, at kapangyarihan ng spindle, pagkatapos ay magdagdag ng margin sa kaligtasan. Para sa isang tipikal na operasyon ng aluminum machining na may 5 kN cutting force, magplano ng 10-15 kN ng clamping force sa bawat clamp position.
Anong operating pressure ang dapat kong gamitin?
Karamihan sa mga hydraulic clamp ay na-rate para sa 70 hanggang 210 bar. Sa machine tool workholding, 100-140 bar ang pinakakaraniwang hanay dahil binabalanse nito ang laki ng cylinder, seal life, at heat generation. Palaging itakda ang pressure relief valve sa ibaba ng pinakamataas na rating ng pinakamababang-rate na bahagi sa circuit.
Single-acting o double-acting clamps?
Pumili ng double-acting clamp kapag ang automation ay nangangailangan ng positibong unclamping sa bawat cycle. Pumili ng single-acting spring-return clamp kapag mas gusto ang fail-safe na clamping, halimbawa, upang ang workpiece ay manatiling naka-clamp kung ang hydraulic pressure ay bumaba nang hindi inaasahan.
Anong uri ng hydraulic oil ang ginagamit ng clamping system?
Ang ISO VG 32 anti-wear hydraulic oil ay ang karaniwang pagpipilian para sa mga panloob na kapaligiran ng machine shop. Gumamit ng ISO VG 46 para sa mas maiinit na ambient temperature o mabigat na tuluy-tuloy na operasyon. Alinmang grado ang pipiliin mo, panatilihin ang antas ng kalinisan ng langis na inirerekomenda ng manufacturer ng component, karaniwang ISO 4406 class 20/18/15 o mas mahusay.
Gaano kadalas dapat serbisyuhan ang isang hydraulic clamping system?
Suriin ang antas ng langis, pagtagas, at mga setting ng presyon buwan-buwan. Baguhin ang filter ng langis at return-line tuwing 2,000 hanggang 3,000 oras ng pagpapatakbo, o mas maaga kung ang pagsusuri ng langis ay nagpapakita ng kontaminasyon. Subukan ang clamping force na may load cell taun-taon upang mahuli ang panloob na pagkasira bago ito magdulot ng mga problema sa kalidad.
Ang mga hydraulic clamp ay nananatiling pinaka-maaasahang paraan upang makamit ang mataas, paulit-ulit na puwersa ng pag-clamping sa pagputol ng metal. Ang susi sa isang matagumpay na pag-install ay hindi lamang ang clamp mismo, ngunit ang kumpletong sistema: ang tamang clamp configuration, ang tamang operating pressure, isang maayos na laki ng power unit, at isang disiplinadong maintenance routine. Magsimula sa pamamagitan ng pagtukoy sa iyong mga cutting load at cycle time target, pagkatapos ay magtrabaho pabalik sa cylinder bore, pump flow, at reservoir capacity. Ang diskarteng iyon ay magbibigay sa iyo ng isang sistema ng pag-clamping na mahuhulaan na tumatakbo sa loob ng maraming taon at pinoprotektahan ang kalidad ng bawat bahagi na tumatawid sa iyong mga makina. Kung nagpaplano ka ng bagong fixture o nag-a-upgrade ng kasalukuyang linya, suriin ang aming haydroliko na yunit ng kuryente product range upang mahanap ang configuration ng pressure at daloy na tumutugma sa iyong mga pangangailangan sa workholding.